


اگر می خواهید روی یک نخ 9/16 ضربه بزنید، اولین مشخصاتی که نیاز دارید اندازه دریل شیر 9/16 است. برای یک رزوه درشت UNC 9/16-12، مته شیر استاندارد 31/64 اینچ (0.4844 اینچ) و برای یک رزوه خوب 9/16-18 UNF، مته شیر استاندارد 33/64 اینچ (0.5156 اینچ) است. این ارقام عمق رزوه ای را حدود 75 درصد از فرم کامل رزوه فرض می کنند، که قراردادی است که توسط اکثر تولید کنندگان شیرآلات، ماشین آلات و کتاب های راهنمای مهندسی استفاده می شود. انتخاب مته متفاوت، عمق درگیری، گشتاور روی شیر و باری را که نخ تمام شده میتواند تحمل کند، تغییر میدهد، بنابراین این بعد باید بهعنوان یک تصمیم مهندسی تلقی شود تا یک فکر بعدی.
در بخشهای زیر، نحوه استخراج اندازه مته شیر 9/16، نحوه تغییر آن هنگام ضربه زدن به آلومینیوم، فولاد آلیاژی، فولاد ضد زنگ، چدن یا پلاستیک و نحوه انتخاب بین سریهای UNC و UNF برای یک کاربرد خاص را توضیح میدهیم. ما همچنین رایجترین اشتباهات، از جمله سردرگمی بین رشتههای متریک 9/16 و M14، و روشهای تعمیر عملی موجود در هنگام جدا شدن نوار نخ 9/16 را پوشش میدهیم. اگر شما یک مهندس، یک متخصص خرید، یا یک متخصص تعمیر و نگهداری هستید که شیرها، درجهای نخ و ابزارهای نصب را از تامینکنندگان مختلف مقایسه میکند، اطلاعات اینجا به شما کمک میکند تا اولین بار، هر بار مشخصات قابلاعتمادتری داشته باشید.
چرا اندازه دریل 9/16 استحکام نخ و عمر ابزار را کنترل می کند
یک شیر آب با برداشتن مواد از دیواره های یک سوراخ حفر شده، نخ های داخلی را قطع می کند. قطر آن سوراخ تعیین میکند که چقدر فلز بین سوراخ و قطر اسمی رزوه باقی میماند و بنابراین شکل رزوه چقدر عمیق خواهد بود. اگر مته کوچکتر از مقدار توصیه شده باشد، شیر باید مواد بیشتری را برش دهد، که گشتاور برش را افزایش می دهد، گرما را افزایش می دهد و تخلیه تراشه را سخت تر می کند. در یک رزوه درشت مانند 9/16-12، گام نسبتاً بزرگ است، بنابراین یک خطای کوچک در قطر مته تأثیر قابل اندازهگیری بر بار برش دارد.
استاندارد 75 درصد عمق نخ یک مصالحه است. آزمایش به طور مداوم نشان داده است که یک رزوه داخلی 75 درصد تقریباً به اندازه رزوه 100 درصد، معمولاً 90 تا 95 درصد استحکام جداسازی بار را تحمل می کند، در حالی که به گشتاور ضربه زدن به میزان قابل توجهی نیاز دارد. نخ 100 درصد کامل به ندرت در تولید استفاده می شود زیرا نیاز به سوراخ بسیار دقیقی دارد و نیروهای برشی سنگینی ایجاد می کند که می تواند شیرها را بشکند، به خصوص در قطرهایی که شیر در حال حاضر نزدیک به حد مجاز خود استفاده می شود. برای ضربه زدن تعمیر و نگهداری، جایی که قطعه کار ممکن است در موقعیت خود قرار گیرد و تراز آن همیشه عالی نیست، قرارداد 75 درصدی نیز حاشیه کمی برای مته های بزرگ فراهم می کند.
هنگامی که مته خیلی کوچک است، علائم قابل پیش بینی است: شیر آب با پیشروی سفت می شود، تراشه ها بسته می شوند و فلوت ها مسدود می شوند. در فولاد ضد زنگ، سطح کار سخت شده می تواند به سرعت یک شیر آب را خراب کند. وقتی مته بیش از حد بزرگ است، نخ کم عمق می شود و گشتاور سلب کاهش می یابد، که می تواند به بست اجازه دهد تا در یک سیستم سیال خارج شود یا نشت کند. از آنجایی که تفاوت بین یک رزوه عملکردی و یک رزوه شکست خورده اغلب تنها چند هزارم اینچ است، فروشگاه ها نباید بدون بررسی نمودار قابل اعتماد، سعی کنند اندازه مته را برای نخ های 9/16 بداهه بسازند.
نمودار اندازه دریل 9/16: UNC، UNF، و معادلهای متریک
جدول زیر اندازه های مته شیر 9/16 توصیه شده را برای دو سری رزوه امپریالیستی که بیشتر در کار خودروسازی، هوافضا و ماشین آلات عمومی با آن ها مواجه می شوند همراه با نزدیک ترین معادل های متریک فهرست می کند. مقادیر امپریالیستی از نمودارهای مته شیر استاندارد گرفته شده است که 75 درصد عمق رزوه را فرض می کند. ردیفهای متریک گنجانده شدهاند زیرا M14 نزدیکترین اندازه استاندارد به 9/16 اینچ است، و یک سوراخ 9/16 گاهی اوقات به عنوان جایگزینی برای M14 یا برعکس در کارهای نمونه اولیه استفاده میشود، حتی اگر این دو رشته قابل تعویض نیستند.
| تعیین موضوع | Pitch یا TPI | مته توصیه شده | اینچ اعشاری | معادل متریک |
|---|---|---|---|---|
| 9/16-12 UNC | 12 TPI | 31/64 اینچ | 0.4844 | 12.3 میلی متر |
| 9/16-18 UNF | 18 TPI | 33/64 اینچ | 0.5156 | 13.1 میلی متر |
| M14 x 2.0 | 2.0 میلی متر | 12.2 میلی متر | 0.4803 | 12.2 میلی متر |
| M14 x 1.5 | 1.5 میلی متر | 12.7 میلی متر | 0.4999 | 12.7 میلی متر |
| M14 x 1.25 | 1.25 میلی متر | 12.8 میلی متر | 0.5039 | 12.8 میلی متر |
قبل از انتخاب مته، سری نخ ها را با دقت مقایسه کنید. یک شیر UNC 9/16-12 به سوراخ 31/64 اینچی نیاز دارد، در حالی که یک شیر 9/16-18 UNF به سوراخ 33/64 اینچی نیاز دارد و این دو مته قابل تعویض نیستند. نمودار زیر با نشان دادن قطر مته به عنوان درصدی از قطر اسمی رزوه، این مقادیر را در چشم انداز قرار می دهد.
بهترین راه برای درک این اعداد مقایسه بصری آنها به عنوان یک نسبت و نه به عنوان قطر مطلق است. نمودار میلهای افقی که در ادامه آمده است، قطر مته را به عنوان درصدی از قطر اسمی رزوه برای پنج رشته در جدول بالا نشان میدهد. این باعث می شود که تفاوت بین سری های درشت و ظریف در یک نگاه به راحتی قابل مشاهده باشد.
این نمای درصدی زمانی مفیدتر از مقادیر اعشاری خام است که در حال ارزیابی رشتههایی با اندازههای اسمی کمی متفاوت هستید. همچنین هنگامی که شما یک مته کاوشگر را برای یک زمین غیر استاندارد تخمین می زنید کمک می کند. توجه کنید که رزوه های درشت نزدیک به 86 تا 87 درصد خوشه می شوند، در حالی که رزوه های ریز به حدود 91 درصد افزایش می یابند.
درصدها الگویی را تأیید می کنند که در کل نمودار مته شیری اعمال می شود. مته 9/16-12 UNC در 31/64 اینچ برابر با 86.1 درصد از قطر اسمی 0.5625 اینچ است و مواد را برای یک نخ عمیق اما محکم باقی می گذارد. مته ظریف 9/16-18 UNF در 33/64 اینچ برابر با 91.7 درصد از همان قطر اسمی است، بنابراین سوراخ به وضوح بزرگتر و شکل نخ کم عمق تر است. سوراخ بزرگتر برای گام ریز به این معنی است که شیر مواد کمتری را حذف می کند و با گشتاور کمتری مواجه می شود که از شیر در مواد سخت تر محافظت می کند. نخ متریک M14 x 2.0، نزدیکترین اندازه استاندارد به 9/16، از یک مته 12.2 میلی متری استفاده می کند که برابر با حدود 87.1 درصد از قطر 14 میلی متری آن است. نوع خوب M14 x 1.5 مته 12.7 میلی متری یا 90.7 درصدی دارد که دقیقاً با رفتار رزوه ریز امپراتوری مطابقت دارد. نوع M14 x 1.25 بین 1.5 و سایر گام های خوب در 91.4 درصد قرار می گیرد که نشان دهنده گام کوچکتر است. در سراسر صنعت، رزوه های درشت معمولاً در باند 86 تا 88 درصد قرار می گیرند، در حالی که رزوه های ظریف نزدیک به 91 درصد باقی می مانند. این نسبت توضیح می دهد که چرا نمی توانید از یک مته برای تمام رشته های 16/9 استفاده کنید. اگر مته خیلی کوچک باشد، شیر آب اضافه بار می شود و می شکند، به خصوص در فولاد ضد زنگ. اگر مته خیلی بزرگ باشد، شکل رزوه خیلی کم عمق است و ممکن است تحت بار کاری کنده شود. درک رابطه درصد همچنین به شما امکان می دهد اندازه مته معقولی را برای زمین های غیر معمولی که در نمودار استاندارد چاپ نشده اند تخمین بزنید. برای تیم های تدارکات، این مقایسه تقویت می کند که چرا شیرها و مته ها باید به عنوان یک سیستم منطبق از یک تامین کننده مهندسی خریداری شوند نه به عنوان ابزار نامرتبط.
نحوه محاسبه اندازه دریل 9/16
سریعترین فرمول برای تخمین اندازه مته شیری، کم کردن گام از قطر اسمی است. برای نخ های امپریالیستی، گام متقابل تعداد نخ ها در هر اینچ است، بنابراین فرمول به قطر مته = قطر اصلی - (1 / TPI) تبدیل می شود. این محاسبه یک مقدار نظری را به دست میدهد که با تقریباً 75 درصد درگیری رزوه برای اکثر اشکال رزوهای رایج مطابقت دارد و سپس نتیجه به نزدیکترین اندازه مته استاندارد گرد میشود.
برای نخ UNC 9/16-12، که در بسیاری از نقشه های قدیمی به صورت 9/16-12 NC ظاهر می شود، قطر اسمی 0.5625 اینچ و گام 1/12 اینچ یا 0.0833 اینچ است. با کم کردن گام 0.4792 اینچ بدست می آید و نزدیکترین مته کسری استاندارد 31/64 اینچ است که اندازه آن 0.4844 اینچ است. این مقداری است که در هر نمودار مته ضربه ای قابل اعتماد 9/16 ظاهر می شود. اگر این را خودتان محاسبه کنید، متوجه خواهید شد که نتیجه بین یک مته 15/32 اینچی (0.4688 اینچ) و یک مته 31/64 اینچی (0.4844 اینچ) قرار می گیرد، و مقدار نمودار نزدیکتر از این دو را انتخاب می کند.
برای نخ 9/16-18 UNF، گام 1/18 اینچ یا 0.0556 اینچ است. فرمول 0.5625 - 0.0556 = 0.5069 اینچ را می دهد. نزدیکترین مته استاندارد 33/64 اینچ است که اندازه آن 0.5156 اینچ است و این مقداری است که در صنعت برای ضربه زدن 9/16-18 استفاده می شود. شایان ذکر است که مقدار محاسبه شده بین 1/2 اینچ و 33/64 اینچ قرار دارد و ناشران مختلف نمودار بر اساس آزمایش داخلی خود و عمق تعاملی که میخواهند ارائه دهند، انتخاب میکنند.
برای رشته های متریک نیز همین منطق اعمال می شود. یک رزوه M14 x 2.0 قطر اصلی 14 میلی متر و گام 2.0 میلی متر دارد، بنابراین فرمول ساده 12.0 میلی متر است، در حالی که مته توصیه شده در نمودارهای استاندارد 12.2 میلی متر است. مقدار کمی بزرگتر ارتفاع هندسی شکل رزوه و نحوه برش نوک مته تیز در سوراخ حفر شده را نشان می دهد.
هنگامی که با مواد سخت یا دیوارهای نازک کار می کنید، مقدار درگیری 75 درصد قابل تنظیم است. جدول زیر نشان می دهد که چگونه درگیری هدف، مته توصیه شده را برای یک رشته UNC 9/16-12 تغییر می دهد. برای مواد دشواری مانند فولاد ضد زنگ یا فولاد آلیاژی سخت شده، کاهش درگیری تا حدود 65 درصد، گشتاور ضربه زدن را کاهش میدهد و خطر شکستگی شیر را کاهش میدهد، در حالی که همچنان سطح تماس رزوه کافی برای بیشتر بارهای ساکن باقی میماند.
| تعامل هدفمند | قطر مته محاسبه شده | نزدیکترین مته استاندارد | تعامل واقعی |
|---|---|---|---|
| 75% (استاندارد) | 0.4858 اینچ | 31/64 اینچ (0.4844 in) | 76% |
| 65٪ (مواد سخت) | 0.4961 اینچ | 1/2 اینچ (0.5000 اینچ) | 61% |
| 60% (دیوار نازک) | 0.5012 اینچ | 1/2 اینچ (0.5000 اینچ) | 61% |
توجه داشته باشید که مته استاندارد 31/64 اینچی در حال حاضر بسیار نزدیک به هدف درگیری 75 درصد است. وقتی تا 65 درصد پایین بیایید، نتیجه عملی یک مته 1/2 اینچی است که عمق نخ را تا حدود 61 درصد کاهش می دهد. این یک روش معمول در ضربه زدن فولاد ضد زنگ است، که در آن کاهش بار برشی بیشتر از استحکام نخ کمی کمتر را جبران می کند. همیشه قبل از انحراف از مقدار نمودار استاندارد، الزامات تعامل مشتری نهایی خود را بررسی کنید، به خصوص برای اتصالات حاوی فشار.
9/16-12 UNC در مقابل 9/16-18 UNF: کدام موضوع را باید مشخص کنید؟
قطر 9/16 در دو سری درشت و ریز موجود است و انتخاب بر اندازه مته، نوع شیر و عملکرد اتصال تأثیر می گذارد. رزوههای درشت گام بزرگتری دارند که در ضخامت دیوارهای مشخص، شکل نخ عمیقتری ایجاد میکند و در کاربردهایی با روانکاری ضعیف، بخشندهتر است. رزوههای ریز دارای گام کوچکتری هستند که قطر جزئی کمی بزرگتر، مقاومت بهتر در برابر شل شدن لرزش و قابلیت تنظیم دقیقتر را ایجاد میکند.
9/16-12 سری UNC درشت
| 9/16-18 سری خوب UNF
|
در عمل، نخ درشت 9/16-12 زمانی که اتصال مکرر از هم جدا می شود، زمانی که مواد نسبتاً نرم است، یا زمانی که سوراخ کور است و تخلیه براده ها دشوار است ترجیح داده می شود. رزوه ظریف 9/16-18 برای کاربردهایی با ارتعاشات سنگین، محفظههای دیواره نازک یا جاهایی که نیاز به تنظیم دقیق پیش بارگذاری است، ترجیح داده میشود. رزوه های ریز همچنین ضربه زدن به مواد سخت شده را آسان تر می کند زیرا گام کوچکتر نیروی برش در هر دور را کاهش می دهد.
یک نکته مهم این است که یک رزوه ظریف قطر جزئی بیشتری دارد، به این معنی که سطح مقطع سوراخ رزوهشده بزرگتر است و غلظت تنش کمتر است. به همین دلیل است که بسیاری از قطعات هیدرولیک با پورتهای 9/16 از سری -18 UNF به جای رزوههای درشت استفاده میکنند. معاوضه این است که رزوه های ریز در حین جابجایی و رزوه زنی به راحتی آسیب می بینند، بنابراین اپراتورها باید هنگام راه اندازی شیر یا پیچ دقت بیشتری داشته باشند.
جایی که موضوعات 9/16 در برنامه های مهندسی واقعی ظاهر می شوند
اندازه نخ 9/16 در مهندسی خودرو رایج است. در خودروهای سواری و وسایل نقلیه تجاری، رزوههای UNF 9/16-18 در پیچهای نصب کالیپر ترمز، انتهای میلههای اتصال، بدنه سوپاپهای انتقال و خطوط خنککننده روغن ظاهر میشوند، جایی که گام خوب مقاومت در برابر لرزش و فرم فشرده را ایجاد میکند. رزوه 9/16-12 UNC در پایههای موتور، پیوندهای تعلیق و بستهای تجهیزات سنگین رایجتر است، جایی که رزوههای درشت در شرایط سرویس با کثیفی یا بارگذاری متناوب بهتر مقاومت میکنند.
در هوافضا، سری UNF 9/16-18 اغلب برای اتصالات ساختاری و اتصالات هیدرولیک ساخته شده با استانداردهای AN، MS یا SAE مشخص می شود. اجزای هواپیما اغلب در آلیاژ آلومینیوم تولید می شوند، جایی که رزوه خوب به خوبی درگیر می شود و قطر کوچکتر بزرگتر به عملکرد خستگی کمک می کند. هر تصمیمی در مورد اندازه مته شیر 16/9 در این صنعت توسط استانداردهای مهندسی و دستورالعملهای تعمیرات کنترل میشود، بنابراین ارزش نمودار هرگز نباید بدون تأیید مقام طراحی تغییر یابد.
سیستم های هیدرولیک یکی از کاربران اصلی رزوه های 9/16-18 UNF هستند. پورت O-ring با رزوه مستقیم SAE که در بسیاری از شیرها، منیفولدها و پمپها برای اتصالات اندازه -6 استفاده میشود، با یک رزوه UNF 9/16-18 ماشینکاری میشود. هنگامی که آن پورت در حین تعمیر و نگهداری از بین میرود، هزینه تعمیر بالاست، زیرا منیفولد ممکن است به چندین مدار خدمت کند و جایگزینی آن گران است. به همین دلیل است که بسیاری از تیم های تعمیر و نگهداری یک کیت درج رزوه سیم را در اندازه دقیق 9/16 در دسترس دارند.
انبارهای نورد راه آهن و ماشین آلات عمومی برای اتصالات ساختاری کمتر بحرانی، صفحات گیره و وسایل قابل تنظیم به 9/16-12 UNC متکی هستند. رزوه درشت زمانی که نخ ها در محفظه های چدنی یا فولادی ملایم در محل بریده می شوند درجه ای از بخشش را ارائه می دهد. برای صفحات فیکسچر مورد استفاده در ماشینکاری CNC، سوراخ 9/16-12 پرطرفدار است زیرا یک پیچ درپوش سوکت سنگین را میپذیرد و ضخامت دیواره کافی برای صفحات ابزار آلومینیومی باقی میگذارد.
ضربه زدن به نخ های 9/16 در آلومینیوم، فولاد، فولاد ضد زنگ و پلاستیک
همان اندازه مته شیر 9/16 همیشه وقتی مواد پایه تغییر می کند، نخ ایده آل را تولید نمی کند. مواد نرم و صمغی مانند آلومینیوم نیاز به شیرهای تیز و اندازه سوراخ قابل اعتماد دارند، مواد سفت کاری مانند فولاد ضد زنگ از مته کمی بزرگتر بهره می برند و مواد شکننده مانند چدن عموماً بخشنده هستند. جدول زیر تنظیمات عملی رایج ترین مواد پایه را خلاصه می کند.
| مواد پایه | مته توصیه شده | نوع ضربه بزنید | روغن کاری | یادداشت ها |
|---|---|---|---|---|
| آلومینیوم 6061 | 31/64 اینچ | فلوت مارپیچی یا شیر فرم | روغن سبک یا نفت سفید | ضربه تند مورد نیاز است. رشته های عالی |
| فولاد ملایم | 31/64 اینچ | نقطه مارپیچ | روغن برش محلول | تمرین استاندارد |
| فولاد آلیاژی 4140 | 1/2 اینچ | فلوت مارپیچی با روکش TiN | روغن سولفوره | گشتاور ضربه زدن را کاهش می دهد |
| ضد زنگ 304/316 | 1/2 اینچ | فلوت مارپیچی، TiN/TiCN | خمیر پرفشار | از سخت شدن کار خودداری کنید |
| چدن | 31/64 اینچ | فلوت مستقیم | روغن خشک یا سبک | چیپس پودری کوتاه |
| پلاستیک و نایلون | 31/64 تا 33/64 اینچ | فلوت مستقیم | خشک یا هوا | از درج برای مونتاژ مکرر استفاده کنید |
در آلومینیوم، سوراخ استاندارد 31/64 اینچ، زمانی که شیر تیز است و سرعت اسپیندل متوسط است، یک نخ تمیز می دهد. تراشه تمایل به طولانی و رشته ای دارد، بنابراین یک شیر فلوت مارپیچی در سوراخ های کور مفید است. اگر قطعه آلومینیومی چندین بار مونتاژ و جداسازی شود، باید از مرحله طراحی یک درج نخ خودکن یا یک درج سیم در نظر گرفته شود، زیرا یک نخ آلومینیومی آستانه سلب محدودی دارد.
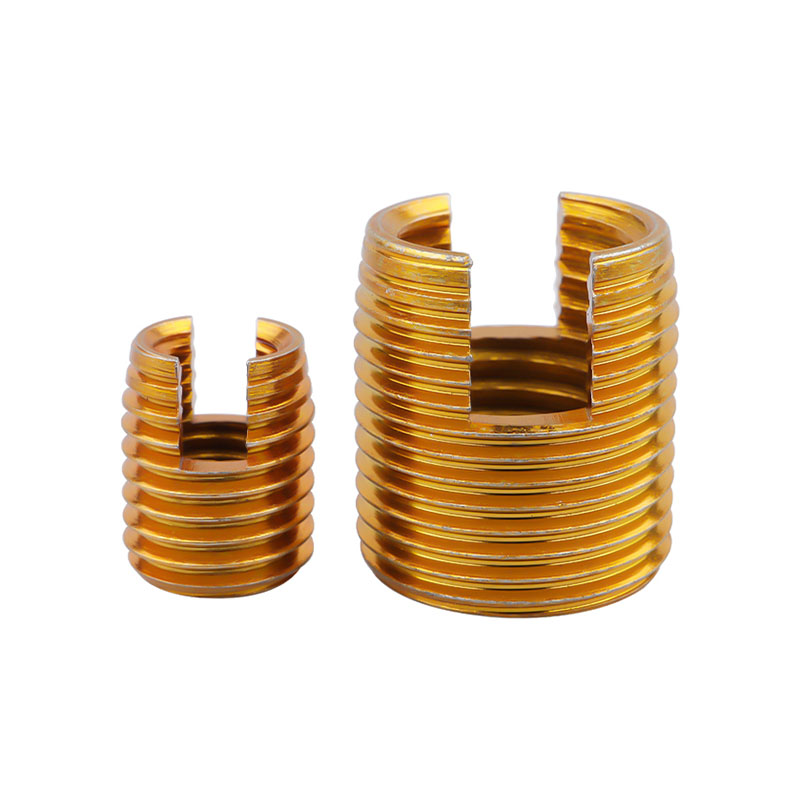 درج نخ فولادی کربنی برای آلومینیوم این درج رزوه خودکش رزوه های داخلی را در مواد نرم مانند آلومینیوم بدون پیش ضربه محکم می کند و خطر کنده شدن در هنگام مونتاژ و جداسازی مکرر را کاهش می دهد. مشاهده محصول →
در فولاد آلیاژی و فولاد ضد زنگ، افت تا یک مته 1/2 اینچی باعث کاهش درگیری رزوه از حدود 76 درصد به 61 درصد می شود. این کاهش گشتاور برش و خطر سخت شدن کار را کاهش می دهد. شیر آب باید دارای یک پوشش با عملکرد بالا باشد و عملیات باید با سرعت محافظه کارانه با مایع برش فراوان اجرا شود. بسیاری از ماشینفروشیها از چرخه ضربه زدن در سوراخهای کور برای شکستن تراشهها و پاک کردن فلوتها استفاده میکنند.
برای چدن، مته استاندارد 31/64 اینچی ترجیح داده می شود زیرا این ماده تراشه های خوبی تولید می کند که به راحتی بسته نمی شوند. نگرانی اصلی تمیز نگه داشتن شروع نخ است تا شیر روی پخ لغزش نکند. برای پلاستیک ها، انتخاب به ضخامت دیوار و بار بستگی دارد. یک مته بزرگتر خطر ترک خوردن قطعه را کاهش می دهد، در حالی که یک درج رزوه ظرفیت بار را بهبود می بخشد و امکان مونتاژ مکرر را بدون فرسودگی پلاستیک فراهم می کند.
اشتباهات رایج 9/16 ضربه زدن و نحوه اجتناب از آنها
تعداد شگفت انگیزی از خرابی های 9/16 نه از یک ضربه بد، بلکه از یک خطای انتخاب ساده قبل از تماس ضربه با قطعه کار ناشی می شود. لیست زیر متداول ترین اشتباهاتی را که در محیط های تولید و تعمیر می بینیم را پوشش می دهد.
- استفاده از مته UNC برای شیر UNF یا برعکس. یک ضربه 9/16-12 در یک سوراخ 33/64 اینچی، نخ نازک و ضعیفی را قطع میکند، در حالی که یک ضربه 9/16-18 در یک سوراخ 31/64 اینچی گیر کرده و میشکند. قبل از انتخاب مته سری را تأیید کنید.
- گیج کننده 9/16 با M14. رزوه 9/16 اینچ دارای قطر اسمی 0.5625 اینچ است، در حالی که M14 اندازه 0.5512 اینچ دارد. مقادیر گام متفاوت است، بنابراین شیر 9/16-12 را نمی توان در سوراخ M14 استفاده کرد، حتی اگر یک مته 12.2 میلی متری از نظر عددی شبیه به 31/64 اینچ باشد.
- نادیده گرفتن تحمل مته. یک مته 31/64 اینچی فرسوده یا با درجه پایین می تواند سوراخی را با اندازه چند هزارم اینچ ایجاد کند که درگیری را تغییر داده و نخ را ضعیف می کند. از یک مته با کیفیت استفاده کنید و اندازه سوراخ را در کارهای مهم بررسی کنید.
- ضربه زدن به سوراخ های کور بدون پاک کردن تراشه ها. یک نخ 16/9 در یک سوراخ کور، تراشهها را در پایین به دام میاندازد و در لحظه پر شدن فلوتها، شیر به هم متصل میشود. به جای فشار دادن شیر به عمق بیشتر، از شیر فلوت مارپیچ و چرخه نوک زدن استفاده کنید.
- پرش مایع برش در فولاد ضد زنگ. کار ضد زنگ به سرعت سخت می شود. بدون مایع، سطح سختتر از شیر آب میشود و شیر در عرض چند دور فرسوده یا میشکند. از یک خمیر پرفشار یا یک مایع ضربه گیر اختصاصی ضد زنگ استفاده کنید.
- با استفاده از یک شیر آب فرسوده شیری که قبلاً سوراخهای زیادی را تکمیل کرده باشد، نخهای بزرگ را قطع میکند یا بهطور ناگهانی در ریشه میشکند. عمر شیر آب را دنبال کنید و قبل از اینکه کیفیت نخ کاهش یابد، شیرها را تعویض کنید.
تعمیر نخ های آسیب دیده 9/16 با درج نخ
نخ 16/9 بریده شده همیشه به معنای مسکن جدید، منیفولد جدید یا خرابی گران قیمت نیست. اگر رزوه سرسیلندر آلومینیومی، جعبه گیربکس یا بدنه سوپاپ هیدرولیک آسیب دیده باشد، یک درج رزوه سیم می تواند اتصال را در عرض چند دقیقه به حالت مطمئن بازگرداند. در فرآیند تعمیر از یک دریل شیری استفاده میشود که مخصوص دریل است، نه اندازه مته استاندارد 9/16، زیرا اینسرت پاکت نخ اصلی را اشغال میکند و به یک رزوه بزرگ نیاز است.
ترتیب استاندارد تعمیر ساده است. ابتدا نخ قدیمی را با اندازه مته توصیه شده توسط سازنده درج سوراخ کنید. دوم، سوراخ جدید را با یک شیر STI مخصوص ضربه بزنید، که نسبت به شیر استاندارد 9/16 بزرگتر است تا درج پس از نصب جا بیفتد. سوم، با استفاده از ابزار نصب، درج را به سوراخ ضربه زده شده بپیچید. در نهایت، اگر اینسرت دارای تانگ است، پس از نصب آن را بشکنید. سوراخ تمام شده یک رزوه داخلی 9/16 است که با ابعاد اصلی مطابقت دارد و همان پیچ را می پذیرد.
- نخ آسیب دیده را تا قطر بدنه درج کنید
- با استفاده از اندازه مته شیر STI روی سوراخ با شیر STI ضربه بزنید
- درج سیم را با یک ابزار نصب اختصاصی نصب کنید
- تانگ را بشکنید و نخ نهایی را با یک پلاگین گیج بررسی کنید
 تامین کننده درج حلزونی برای تعمیر نخ این تامین کننده با ارائه طیف وسیعی از درج های سیم، قفل کلید و قفل پیچ، راه حل های قابل اعتمادی را برای بازیابی رزوه های آسیب دیده و رسیدگی به برنامه های کاربردی با لرزش بالا ارائه می دهد. مشاهده محصول →
مواد درج و ماده پوشش در سرویس. درج های سیم فولادی ضد زنگ انتخاب پیش فرض برای مقاومت در برابر خوردگی و استحکام هستند و درج های فولاد کربنی با روکش روی گزینه ای کم هزینه برای ماشین آلات داخلی هستند. برای کاربردهای با چرخه یا لرزش زیاد، درجهای قفل پیچ با یک بخش قفل میتوانند از عقبنشینی پیچ جلوگیری کنند. درج های قفل کلید یکی دیگر از گزینه های زمانی است که خود درج باید به صورت مکانیکی در ماده اصلی قفل شود.
هنگام خرید درج سیم، تامین کننده باید اندازه مناسب دریل شیر STI را برای هر اندازه درج ارائه کند. از آنجایی که سری های 9/16 UNC و 9/16 UNF از درج های مختلفی استفاده می کنند، کیت تعمیر باید دقیقاً با سری نخ اصلی مطابقت داشته باشد. یک سازنده قابل اعتماد درج رزوه، مته، شیر و ابزار نصب را به صورت یک کیت مستند می کند، که خطر تعمیر نادرست را کاهش می دهد.
انتخاب شیر و ابزار نصب مناسب برای کار 9/16
شیری که برای کار 16/9 انتخاب میکنید کیفیت نخ را به همان اندازه که مته تعیین میکند تعیین میکند. برای سوراخ 9/16-12 UNC، یک شیر نقطه ای مارپیچی، که گاهی اوقات شیر تفنگ نامیده می شود، تراشه ها را جلوتر از برش فشار می دهد و سریع ترین انتخاب است. برای سوراخ کور، یک شیر فلوت مارپیچی تراشه ها را از سوراخ بیرون می کشد و از بسته شدن در قسمت پایین جلوگیری می کند. شیر فلوت مستقیم برای سوراخهای کور کم عمق در چدن کافی است اما با تراشههای بلند آلومینیومی یا فولادی مبارزه میکند.
پوشش حتی زمانی که هندسه درست باشد اهمیت دارد. یک شیر بدون روکش روشن در چدن و مواد با تراشه کوتاه کار می کند. یک شیر با روکش TiN فولاد آلیاژی را کنترل می کند و چسبندگی را کاهش می دهد. شیر با روکش TiCN یا TiAlN در آلومینیوم و فولاد ضد زنگ بهتر عمل می کند، جایی که روکش اصطکاک را کاهش می دهد و از جوشکاری موضعی در لبه برش جلوگیری می کند. برای گام درشت 9/16-12، گشتاور برش نسبتاً زیاد است، بنابراین پوشش صحیح و لبه برش تیز برای نتایج ثابت ضروری است.
سرعت برش باید محافظه کارانه باشد. در فولاد آلیاژی، سرعت سطحی در حدود 30 تا 50 SFM نقطه شروع مطمئنی برای ضربه زدن با دست است، در حالی که آلومینیوم را می توان با سرعت های بالاتر با نگهدارنده شیر سفت و سخت ضربه زد. نکته کلیدی این است که خوراک را با سرب شیر هماهنگ نگه دارید تا شیر به عنوان یک ابزار برش تحت فشار عمل نکند. استفاده از نگهدارنده شیر یا سر ضربه با محافظ گشتاور مناسب می تواند از شکستن آن به ویژه در سوراخ های کور جلوگیری کند.
اگر هنوز در حال مقایسه روش ها هستید، راهنمای ما در مورد آن است نحوه انتخاب یک شیر نخی تفاوت بین ضربه های فلوت مستقیم، نقطه مارپیچی و فلوت مارپیچی را با عمق بیشتری توضیح می دهد، از جمله محدودیت های عملی هر هندسه.
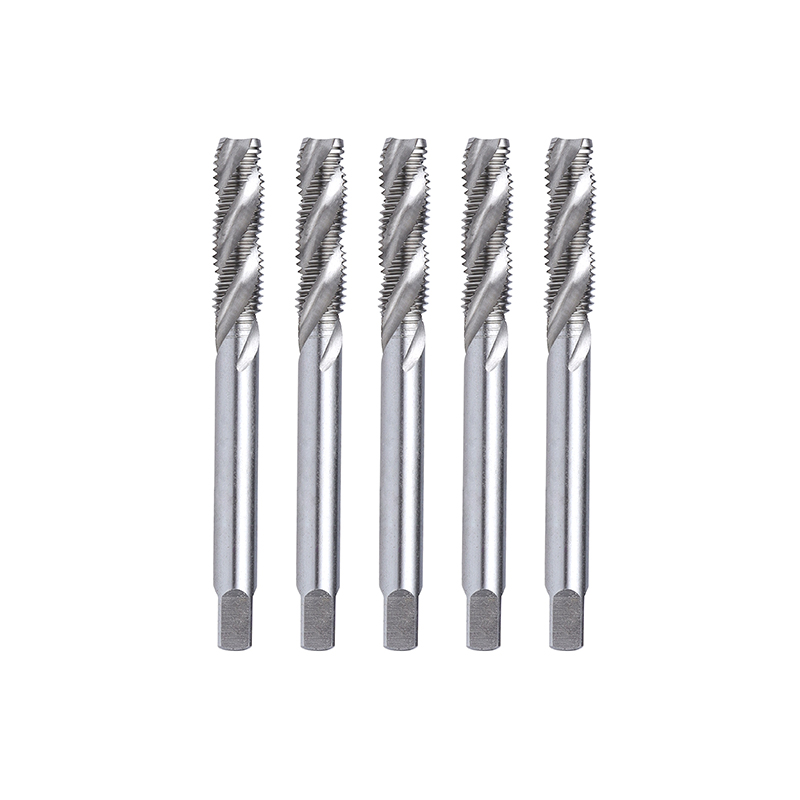 برای رزوه کردن سوراخ عمیق ضربه بزنید این شیر با فلوت های مارپیچ برای تخلیه کارآمد تراشه، گرفتگی و خطر شکستگی را کاهش می دهد و آن را برای سوراخ های عمیق، فلزات سخت و تولید انبوه خودکار ایده آل می کند. مشاهده محصول →
برای نصب درج نخ، ابزار نصب به اندازه درج مهم است. یک ابزار نصب با اندازه مناسب، درج را با کشش مناسب به داخل سوراخ میپیچد و از انبساط یا تغییر شکل درج جلوگیری میکند. ابزارهای استخراج زمانی در دسترس هستند که یک درج باید برای کار مجدد برداشته شود. این لوازم جانبی باید از همان تامین کننده ای باشد که درج ها برای تضمین یک مجموعه محصول همسان هستند.
راهنماها و منابع مرتبط
اگر نیاز به بررسی مشخصات یا ارزیابی یک تامینکننده متخصص برای شیرها، درجهای نخ و ابزار نصب دارید، منبع زیر شما را به سابقه مهندسی و تجربه محصول سازنده متصل میکند.
سوالات متداول در مورد اندازه های دریل 9/16
اندازه مته شیر برای نخ UNC 9/16-12 چقدر است؟از یک مته 31/64 اینچی استفاده کنید که برابر با 0.4844 اینچ یا حدود 12.3 میلی متر است. این مته تقریباً 75 درصد درگیری رزوه را در فولاد ایجاد می کند و مقداری است که در نمودارهای مته استاندارد برای رزوه درشت UNC 9/16-12 چاپ شده است. |
اندازه مته شیر برای نخ UNF 9/16-18 چقدر است؟از یک مته 33/64 اینچی استفاده کنید که برابر با 0.5156 اینچ یا حدود 13.1 میلی متر است. گام ریز سوراخ بزرگتری ایجاد می کند که گشتاور ضربه زدن را کاهش می دهد و یک نخ کم عمق تر اما مقاوم در برابر لرزش ایجاد می کند. |
آیا می توانم از مته 1/2 اینچی برای ضربه زدن به نخ 9/16-12 استفاده کنم؟از نظر فنی بله، اما فقط زمانی که بخواهید درگیری نخ را کاهش دهید. یک مته 1/2 اینچی حدود 61 درصد درگیری را به جای 75 درصد استاندارد ایجاد می کند که در فولاد ضد زنگ یا فولاد آلیاژی سخت شده مفید است. برای کارهای عمومی، مته 31/64 اینچی انتخاب مطمئن تری است. |
مته معادل متریک برای نخ های 9/16 چیست؟نزدیکترین اندازه نخ متریک M14 است. رزوه M14 x 2.0 از مته 12.2 میلی متری و نخ M14 x 1.5 از مته 12.7 میلی متری استفاده می کند. اینها به مقادیر امپراتوری 16/9 نزدیک هستند اما خود نخ ها قابل تعویض نیستند. |
آیا رشته های 9/16-12 UNC و M14 x 2.0 یکسان هستند؟نه. قطرها نزدیک هستند، اما شکل گام و رزوه متفاوت است، بنابراین شیرها و پیچها قابل تعویض نیستند. |
75 درصد تعامل با موضوع برای ضربه 16/9 به چه معناست؟این بدان معناست که رزوه های داخلی 75 درصد از عمق رزوه کامل نظری را اشغال می کنند. این سازش صنعت بین قدرت نخ و گشتاور ضربه زدن است. یک نخ 75 درصد تقریباً بار کامل یک نخ 100 درصد را حمل می کند اما به نیروی برش بسیار کمتری نیاز دارد. |
از کدام شیر برای سوراخ کور 9/16-12 UNC استفاده کنم؟از یک شیر فلوت مارپیچ استفاده کنید که در حین برش، تراشه ها را از سوراخ بیرون می کشد. برای سوراخ عبوری، شیر نقطه مارپیچی سریعتر است زیرا تراشه ها را جلوتر از شیر فشار می دهد. همیشه از مایع ضربه گیر متناسب با مواد پایه استفاده کنید. |
چگونه می توانم یک نخ 9/16 را تعمیر کنم؟رزوه آسیب دیده را به اندازه قطر توصیه شده سازنده درج سوراخ کنید، با یک شیر STI روی سوراخ ضربه بزنید و با استفاده از ابزار نصب مناسب، درج نخ سیمی را نصب کنید. شیر STI در مقایسه با شیر استاندارد 9/16 بزرگتر از اندازه زمین است، بنابراین پیچ اصلی همچنان پس از نصب درج ثابت است. |
خلاصه تصمیم نهایی برای کار ضربه زدن 9/16 شما
انتخاب اندازه مناسب دریل شیر 9/16 تفاوت بین یک نخ تمیز و قابل اعتماد و یک شیر شکسته یا یک سوراخ خالی است. برای اکثر مشاغل، 31/64 اینچ برای 9/16-12 UNC و 33/64 اینچ برای 9/16-18 UNF اعدادی هستند که باید به خاطر بسپارید. هنگامی که ماده نیاز به درگیری کمتری دارد، به یک مته 1/2 اینچی برای سری درشت بروید، اما ابتدا نیاز کاربرد را تأیید کنید. رشته های متریک M14 همسایگان نزدیک هستند، اما جایگزین 9/16 نیستند.
برای تیم های تدارکات و مهندسی، کار با یک سازنده متخصص نیز خطر خطاهای مشخصات را کاهش می دهد. شرکت Dongtai Jinzhize Metal Products، یک تولید کننده و تامین کننده حرفه ای درج نخ است که درج های رزوه سیم، درج های خودکشی، درج های قفل کلید، مهره های تبدیل رزوه داخلی به خارجی، شاخه های روغن و شیرها و ابزار نصب همراه با آنها را تولید می کند. خریداران عمدهفروشی که به کیفیت ثابت در سفارشهای با حجم بالا نیاز دارند، میتوانند راهحل کامل ضربه زدن و تعمیر را بهجای مونتاژ ابزار از چندین فروشنده، بهعنوان یک سیستم همسان تهیه کنند.
از نمودار مته شیر استاندارد به عنوان نقطه شروع خود استفاده کنید، مواد و شرایط سرویس را تنظیم کنید، سری رشته ها را روی نقشه بررسی کنید، و اپراتورهای خود را با شیرهای با کیفیت و مایع برش مجهز کنید. نخ 16/9 یک اتصال قابل اعتماد و مقرون به صرفه است که سوراخ برای اولین بار به درستی حفر شود.


