


نقاشی روی نیمکت یک ماشینکار فرود میآید. برای یک دریچه تخلیه روغن رزوهدار کوچک و دستهای از درجهای خود ضربهگیر، روی صفحه «303 ضد زنگ» نوشته شده است. هیچ کس نمی پرسد که آیا قطعه به اندازه کافی قوی خواهد بود، زیرا قدرت هرگز دلیل انتخاب درجه نبود. این قطعه به این دلیل انتخاب شد که یک دستگاه پیچ باید هزاران عدد از آنها را در هر شیفت با تراشههایی بچرخاند که تمیز میشکنند، و به این دلیل که قطعه نهایی هنوز باید سالها در برابر رطوبت، اسپری نمک جاده و رطوبت کارگاه دوام بیاورد. این معاوضه دقیقاً همان چیزی است که ویژگیهای مواد فولاد ضد زنگ 303 توصیف میکند: درجه آستنیتی مهندسی شده برای ماشینکاری ابتدا و مقاومت در برابر خوردگی.
نسخه کوتاه، قبل از جزئیات: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) یک فولاد ضد زنگ آستنیتی کروم نیکل 18/8 با 0.15 تا 0.35 درصد گوگرد است که عمداً برای شکستن تراشه ها اضافه شده است. با عملیات حرارتی نمی توان آن را سخت کرد، در شرایط آنیل شده اساسا غیر مغناطیسی است، استحکام کششی آنیل شده آن در باند 500 تا 700 مگاپاسکال قرار دارد، و مقاومت عمومی آن در برابر خوردگی نزدیک به 304 است. تنها جایی که به وضوح از آن عقب می ماند، مقاومت حفره ای کلرید است، زیرا همان ماشین های منگنز بسیار زیبا به سولفور تبدیل می شوند. در یک محیط تهاجمی
این مقاله به بررسی ترکیب، دادههای مکانیکی و فیزیکی، ماشینکاری، رفتار خوردگی، محدودیتهای حرارتی و جوشکاری، منطق انتخاب و بررسی منبع میپردازد که در پس این پاسخ کوتاه قرار دارند. این برای مهندسان، خریداران و کارکنان باکیفیت نوشته شده است که باید انتخاب مواد را در نقشه یا سفارش خرید توجیه کنند، نه برای یک کتاب درسی.
نکته کلیدی: فولاد زنگ نزن 303 یک گرید آستنیتی با ماشینکاری آزاد است که مقاومت حفرهای کلریدی را با یکی از بالاترین سرعتهای ماشینکاری در بین فولادهای زنگ نزن تعویض میکند، به همین دلیل است که بر قطعات ماشینکاری پیچی مانند درجهای رزوه، آداپتورها و شاخههای تخلیه غالب است.
303 خواص مواد فولادی ضد زنگ در یک نگاه
قبل از حفاری در مقادیر فردی، دیدن کل درجه در یک نمای کمک می کند. جدول زیر خصوصیات مواد فولاد ضد زنگ تیتر 303 را که در اکثر گواهینامه ها و برگه های اطلاعاتی مواد ظاهر می شود، همراه با پیامدهای عملی هر یک در طبقه مغازه خلاصه می کند.
| اموال | ارزش معمولی | برای یک جزء رشته ای به چه معناست |
|---|---|---|
| خانواده درجه | آستنیتی، کروم نیکل | غیر قابل سخت شدن با عملیات حرارتی؛ قدرت از کار سرد ناشی می شود |
| تعیین UNS / EN | S30300 / 1.4305 | قابل تعویض در اکثر نقشه ها با AISI 303 و X8CrNiS18-9 |
| استحکام کششی (بازپخت) | 500 تا 700 مگاپاسکال | برای درج ها و شاخه های بارگذاری شده در برش و فشرده سازی مناسب است |
| قدرت تسلیم 0.2 درصد (بازپخت) | 190 تا 260 مگاپاسکال | بازده پایین نیاز به درگیری سخاوتمندانه نخ را تحریک می کند |
| ازدیاد طول | 35 تا 50 درصد | شکل پذیری خوب است، بنابراین نخ ها به جای ترک خوردن، غلت می زنند و تغییر شکل می دهند |
| سختی (بازپخت) | 160 تا 200 HB | قابل ماشین کاری با ابزار استاندارد کاربید در سرعت سطح بالا |
| ماشینکاری نسبی | حدود 78 درصد از B1112 | تقریبا 1.7 برابر سریعتر از 304 برش داده می شود |
| رفتار مغناطیسی | اساساً هنگام بازپخت غیر مغناطیسی است | خاصیت مغناطیسی کمی بعد از کار سرد یا نورد نخ |
| مقاومت در برابر سوراخ شدن کلرید | کمتر از 304 و بسیار پایین تر از 316 | از قرار گرفتن در معرض یخ زدایی دریایی، شیمیایی و سنگین خودداری کنید |
نکته کلیدی: اگر مشخصات فقط "ضد زنگ" را نشان دهد، 303 و 304 در محیط کلرید قابل تعویض نیستند، حتی اگر در قفسه یکسان به نظر برسند.
ترکیب شیمیایی و تعیین درجه
آلیاژ 303 اصلاح ماشینکاری آزاد از خانواده آستنیتی 18/8 است. شیمی پایه آن اساساً 304 با افزودن های کنترل شده گوگرد یا سلنیوم، و مقدار کمی کاهش کربن و فسفر است که به جای هر تلاشی برای بهبود عملکرد خوردگی، واقعیت های تولید میله های با حجم بالا را منعکس می کند.
| عنصر | محدوده | نقش در درجه |
|---|---|---|
| کربن (C) | حداکثر 0.15 | درپوش برای محدود کردن تشکیل کاربید کروم در امتداد مرزهای دانه |
| سیلیکون (Si) | حداکثر 1.00 | اکسیداسیون در طول ذوب؛ سطوح باقی مانده اندکی بر ماشینکاری تاثیر می گذارد |
| منگنز (Mn) | حداکثر 2.00 | با گوگرد ترکیب می شود و ادخال سولفید منگنز را تشکیل می دهد که تراشه ها را می شکند |
| فسفر (P) | حداکثر 0.20 | کمک هزینه بالاتر از 304; کمی به شکنندگی تراشه کمک می کند |
| گوگرد (S) | 0.15 تا 0.35 | اضافه تعیین کننده؛ بریدگی های داخلی ایجاد می کند که تراشه ها را کوتاه می کند |
| کروم (کروم) | 17.0 تا 19.0 | لایه اکسید غیرفعال را تشکیل می دهد که مقاومت در برابر خوردگی را ایجاد می کند |
| نیکل (Ni) | 8.0 تا 10.0 | ساختار آستنیتی را تثبیت می کند و شکل پذیری و چقرمگی را فراهم می کند |
| مولیبدن (Mo) | حداکثر 0.60 (اختیاری) | عمداً اضافه نشده است. عدم وجود چیزی است که 303 را از 316 جدا می کند |
محتوای گوگرد تنها مهم ترین عدد در آن جدول است، و همچنین اغلب اشتباه تعیین شده است. گرمای 0.15 درصد ماشین آلات گوگرد به طور قابل توجهی بدتر از حرارت در 0.30 درصد است، اما هر دو کاملاً با مشخصات 303 مطابقت دارند. برای یک ماشینفروشی که میلیونها درج کوچک در سال تولید میکند، این گسترش مستقیماً به تغییرات ابزار، زمان چرخه و نرخ ضایعات تبدیل میشود.
انواع سلنیوم و مس
دو نوع به طور منظم در نقشه ها ظاهر می شوند و نباید با استاندارد 303 یکسان در نظر گرفته شوند:
- 303Se (UNS S30323) - سلنیوم جایگزین گوگرد به عنوان افزودنی ماشینکاری آزاد می شود. کنترل تراشه خوب است و پوشش سطح اغلب بهتر است، اما شاخص ماشینکاری کمی کمتر از 303 دارای گوگرد است. دلیل اصلی انتخاب آن بهبود شکل پذیری در گرم و سرد، و مقاومت در برابر خوردگی کمی بهتر است زیرا آخال های سلنیوم آغازگر گودال تهاجمی کمتری نسبت به سولفیدها هستند.
- 303 مس - یک نوع یاتاقان مسی که در مواردی که به بهبود سطح سرد یا عملکرد خوردگی کمی بهتر نیاز است استفاده می شود. در استوک بست و سیم برای قطعات سرد شکل رایج است.
- 303 سولف و ژنریک 303 - نامگذاریهای تجاری که همیشه باید به یک محدوده شیمی نوشتاری و گواهی مرتبط باشند، زیرا "303" به تنهایی محتوای گوگرد، سختی مزاج یا شرایط تحویل را تعریف نمیکند.
معادلهای درجه ارزش دانستن هنگام بررسی اسناد واردات عبارتند از AISI 303، UNS S30300، EN 1.4305، Werkstoff 1.4305، X8CrNiS18-9، JIS SUS303 و GB/T Y1Cr18Ni9. در عمل، یک تامین کننده در آسیا، اروپا یا آمریکای شمالی همه از یک خانواده نقل قول می کنند، اما فرمت گواهی و محدوده آزمایش متفاوت است، بنابراین در سفارش خرید باید مشخص شود که کدام استاندارد حاکم است.
نکته کلیدی: گوگرد بین 0.15 تا 0.35 درصد چیزی است که دستگاه 303 را خوب می کند، اما نقطه دقیق داخل آن پنجره یک متغیر خرید است که باید برای کارهای با حجم بالا مشخص شود.
خواص مکانیکی فولاد ضد زنگ 303
داده های مکانیکی 303 همیشه وابسته به شرایط هستند و این جایی است که بیشتر خطاهای مشخصات رخ می دهد. برگه داده ای که برای نوار آنیل شده نقل شده است، در کنار برگه ای که برای نوار سرد کشیده شده با همان درجه نقل شده، ضعیف به نظر می رسد، و هر دو صحیح هستند. دلیل آن این است که 303 آستنیتی است و نمی توان آن را با کوئنچ یا تمپر تقویت کرد. تنها اهرم موجود کار سرد است که یا به عنوان کشش میله قبل از ماشین کاری یا به عنوان نورد نخ و شکل دهی بعد از آن اعمال می شود.
| اموال | نوار آنیل شده | میله سرد کشیده یا نورد شده |
|---|---|---|
| استحکام کششی | 500 تا 700 مگاپاسکال | 690 تا 860 مگاپاسکال |
| قدرت تسلیم 0.2 درصد | 190 تا 260 مگاپاسکال | 450 تا 700 مگاپاسکال |
| ازدیاد طول in 50 mm | 35 تا 50 درصد | 10 تا 25 درصد |
| کاهش مساحت | حدود 50 درصد | حدود 35 درصد |
| سختی | 160 تا 200 HB | 230 تا 320 HB |
| مدول الاستیسیته | 193 تا 200 گیگا پاسکال | 193 تا 200 گیگا پاسکال |
| نسبت پواسون | 0.30 | 0.30 |
دو پیامد از آن جدول به دست می آید. اولاً، نسبت تسلیم به کشش 303 آنیل شده کم است، تقریباً 0.35 تا 0.45، به این معنی که ماده قبل از شکستگی به طرز محسوسی تغییر شکل میدهد. برای درج رزوه یا مهره تبدیل، این شکلپذیری مفید است: پهلوهای نخ میتوانند به جای ترک خوردن، با یک نخ جفت کمی ناقص مطابقت داشته باشند. دوم، شکلپذیری یکسان به این معنی است که میتوان یک رزوه را مدتها قبل از از کار افتادن خود درج از یک ماده اصلی بیرون کشید، بنابراین استحکام ماده اصلی و طول نخ درگیر معمولاً بر اتصال حاکم است.
قدرت در مقابل تعامل، نه قدرت به تنهایی
یک اشتباه رایج در محفظه های آلومینیومی این است که به جای درگیری بیشتر، یک درج قوی تر مشخص می شود. اگر یک درج ضد زنگ 303 در یک باس آلومینیومی دایکاست با تنها چهار رزوه درگیر نصب شود، آلومینیوم بدون در نظر گرفتن درجه درج ابتدا قیچی می کند. قوانین تعامل عملی که در تولید پابرجا هستند عبارتند از:
- برای والدین فولادی و چدنی، حداقل 1.0 تا 1.5 برابر قطر اسمی نخ درگیر را هدف قرار دهید.
- برای والدین آلومینیومی و منیزیمی، 2.0 برابر قطر اسمی را هدف بگیرید یا از یک درج با کلید یا سه سوراخ که برای پخش بار طراحی شده است استفاده کنید.
- برای پلاستیک ها و کامپوزیت ها، بار به جای درگیری با رزوه توسط یک درج چسبانده شده یا قالبی حمل می شود و نقش 303 به شکل رزوه داخلی محدود می شود.
- در جایی که ارتعاش وجود دارد، به جای تکیه بر گشتاور به تنهایی، یک درج سیم قفل کننده یا یک وصله قفل را مشخص کنید.
عملکرد خستگی از همین منطق پیروی می کند. حد استقامت 303 آنیل شده در خمش دوار بسیار پایین تر از میله سرد کار می شود و در اتصال رزوه ای عمر خستگی تحت سلطه بریدگی در اولین نخ درگیر است. غلتاندن نخ پس از ماشینکاری، تنش پسماند فشاری را در ریشه ایجاد میکند و عمر خستگی را در مقایسه با برش به میزان قابل توجهی بهبود میبخشد، که یکی از دلایلی است که نورد نخ پیشفرض برای بستهای ضد زنگ با حجم بالا باقی میماند.
نکته کلیدی: 303 را نمی توان عملیات حرارتی کرد، بنابراین هرگونه نیاز به استحکام بالاتر از حدود 700 مگاپاسکال باید با مشخص کردن مزاج سرد و پذیرفتن شکل پذیری کمتر برآورده شود.
خواص فیزیکی و حرارتی فولاد ضد زنگ 303
داده های فیزیکی بیش از آنچه طراحان انتظار دارند اهمیت دارند، به ویژه در مجموعه هایی که چرخه دما را مشاهده می کنند. یک درج ضد زنگ در یک محفظه آلومینیومی با سرعت متفاوتی نسبت به فلز اصلی منبسط می شود و تغییر در پیش بارگذاری ناشی از آن اغلب چیزی است که باعث شل شدن مفصل می شود، نه تنها ارتعاش.
| اموال | ارزش معمولی | مفهوم طراحی |
|---|---|---|
| تراکم | 7.9 گرم بر سانتی متر مکعب | جرم جزء برای همان هندسه به فولاد کربن نزدیک است |
| محدوده ذوب | 1400 تا 1420 درجه سانتی گراد | بسیار بالاتر از هر دمای خودرو یا خدمات هوافضا |
| گرمای خاص | حدود 500 J/kg·K | در مقایسه با آلومینیوم، کندی در گرم شدن و کندی خنک شدن |
| هدایت حرارتی در 100 درجه سانتیگراد | حدود 16.2 W/m·K | حذف حرارت ضعیف، بنابراین جریان سیال برش را در حین ماشینکاری حفظ کنید |
| مقاومت الکتریکی | حدود 0.72 میکرو اهم متر | یک ماده انتخابی برای مسیرهای رسانا نیست |
| انبساط حرارتی، 20 تا 100 درجه سانتیگراد | حدود 17.3 x 10⁻⁶ در هر K | پایین تر از آلومینیوم در حدود 23، که در هنگام گرم شدن، پیش بارگذاری تغییر می کند |
| نفوذپذیری مغناطیسی نسبی | حدود 1.02 آنیل شده، تا حدود 3 در هنگام کار سرد | الزامات مغناطیس را در برابر خلق و خوی واقعی بررسی کنید |
| مدول الاستیسیته | 193 تا 200 گیگا پاسکال | سفت تر از آلومینیوم است، بنابراین اشتراک بار به نفع درج است |
رفتار مغناطیسی سزاوار توجه خاصی است. بسیاری از مشتریان یک قطعه ضد زنگ را رد می کنند زیرا آهنربا به آن می چسبد. در 303، پس از کشش سرد، نورد نخ یا ماشینکاری شدید، کشش ضعیف طبیعی است و انتظار می رود، زیرا این عملیات تا حدی آستنیت را به مارتنزیت تبدیل می کند. یک قطعه 303 کاملا آنیل شده و بدون استرس، نفوذپذیری نزدیک به 1.02 را نشان می دهد، در حالی که یک قطعه به شدت سرد می تواند چندین برابر این رقم را نشان دهد. اگر مشخصاتی نیاز به رفتار غیر مغناطیسی دارد، الزام باید بر اساس شرایط نهایی نوشته شود، نه مواد خام.
شکل انبساط حرارتی نیز یک مشکل میدان عملی را توضیح می دهد. هنگامی که یک دوشاخه ضد زنگ در محفظه آلومینیومی نصب می شود و مجموعه گرم می شود، آلومینیوم سریعتر رشد می کند. اگر دوشاخه به مقداری که محفظه فولادی را فرض میکند، گشتاور داشته باشد، پیشبار میتواند کاهش یابد و اتصال میتواند نفوذ کند. در کاربردهای با دمای بالا، گشتاور اولیه کمی بالاتر، واشر آب بندی با فشرده سازی کنترل شده، یا درزگیر رزوه ای که برای محدوده دما درجه بندی شده است، معمولاً مشکل را با اطمینان بیشتری نسبت به درجه های سوئیچینگ حل می کند.
نکته کلیدی: خاصیت مغناطیسی جزئی در یک قطعه تمام شده 303 طبیعی است و نشان دهنده درجه اشتباه نیست. در عوض الزامات نفوذپذیری را در برابر شرایط کار سرد بررسی کنید.
ماشین کاری: ملکی که 303 می فروشد
ماشینکاری معمولاً به عنوان یک شاخص ذکر می شود که در آن فولاد کربنی برش آزاد B1112 روی 100 درصد تعیین می شود. شاخص ثابت آزمایشگاهی نیست. این یک قرارداد صنعتی است که سرعت برش قابل دستیابی را برای عمر ابزار معقول منعکس می کند. هنوز هم به سؤالی که هر برنامه ریز تولید می پرسد، پاسخ می دهد، و آن این است که قبل از تغییر سایش ابزار، یک درجه معین چند قطعه در ساعت تولید می کند. سه چیز شاخص درجه ضد زنگ را هدایت می کند: شیمی اجزاء، سرعت سخت شدن ماتریس آستنیتی، و هدایت حرارتی، که تعیین می کند ابزار چقدر گرما را باید جذب کند. آخال سولفید منگنز در 303 به عنوان افزایش دهنده استرس داخلی عمل می کند، بنابراین تراشه به جای تشکیل یک لانه پرنده بلند و درهم در اطراف ابزار، به بخش های کوتاه می شکند. این رفتار واحد سرعت سطح بالاتر، تغذیه سنگین تر و مداخله کمتر اپراتور را امکان پذیر می کند. نمودار زیر 303 را در کنار سایر نمرات رایج با استفاده از همین شاخص قرار می دهد.
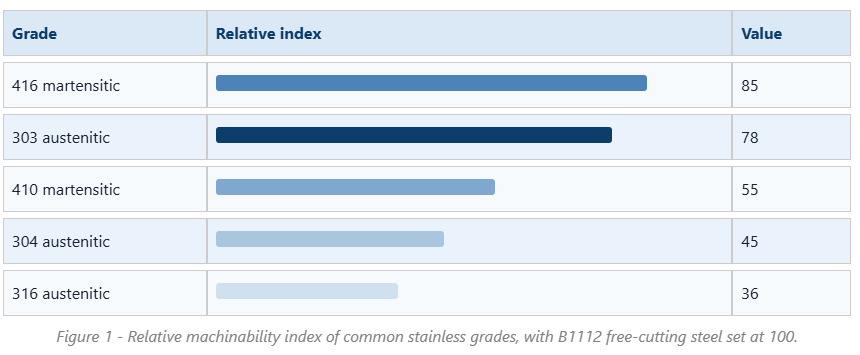
شکاف بین 303 و 304 تنها واقعیت مهم تجاری در این مقاله است. با شاخص 78 در مقابل 45، 303 مواد را سریعتر حذف میکند، تراشههای کوتاهتری تولید میکند و تغییرات بسیار کمتری در ابزار در هر شیفت ایجاد میکند. در دستگاه پیچ چند دوکی که قطعات کوچک را اجرا می کند، این تفاوت اغلب تعیین می کند که آیا یک کار سودآور است یا خیر. همچنین توضیح میدهد که چرا تقریباً تمام اجزای کوچک رزوهدار ضد زنگ موجود در بازار، از سیمهای خالی تا شمعهای تخلیه، بهطور پیشفرض در 303 ذکر شدهاند، مگر اینکه مشتری چیز دیگری درخواست کند.
مزیت نامحدود نیست و با جریمه های واقعی همراه است. اجزای سولفید مقاومت در برابر خوردگی را کاهش می دهند، همانطور که بعداً بحث شد، و همچنین مواد را برای جوشکاری کمتر مناسب می کنند زیرا گوگرد باعث ایجاد ترک داغ می شود. پرداخت سطح می تواند عالی باشد، اما اگر یک عملیات اسیدی غیرفعال کننده به دنبال ماشین کاری انجام شود، آخال ها می توانند حفره های میکروسکوپی را که مانند نقص در زیر بزرگنمایی به نظر می رسند، باقی بگذارند. سایش ابزار بهتر از 304 است اما هنوز از فولاد کربنی فاصله دارد، بنابراین گریدهای کاربید با بستر سخت و پوشش PVD انتخاب معمولی است. فشار مایع خنک کننده مهم است زیرا 303 گرما را ضعیف هدایت می کند. خنک کننده ابزار فشار بالا لبه برش را زیر دمایی که لبه ساخته شده شروع به تشکیل می شود نگه می دارد.
پارامترهای شروع معمول برای تراشکاری 303 آنیل شده با کاربید پوشش داده شده، سرعت سطحی در حدود 150 تا 200 متر در دقیقه و تغذیه 0.10 تا 0.25 میلی متر در هر دور است، با ارقام دقیق تنظیم شده برای عمق برش و صلبیت. ابزارآلات فولادی با سرعت بالا هنوز برای ضربه زدن با قطر کم و برای ابزارهای قالب استفاده می شود، اما در سرعت های بسیار پایین تر، معمولاً 25 تا 40 متر در دقیقه. ضربه زدن عملیاتی است که در آن 303 شهرت خود را به دست میآورد، زیرا تراشههای کوتاه فلوتها را بسیار راحتتر از تراشههای رشتهای تولید شده توسط 304 پاک میکنند، که شکستگی شیر در سوراخهای کور را به شدت کاهش میدهد.
نکته کاربردی دیگر، سازگاری است. از آنجایی که محدوده گوگرد گسترده است، دو حرارت از 303 سازگار می توانند رفتار متفاوتی داشته باشند. اگر زمان چرخه و عمر ابزار حیاتی است، مغازهای که یک کار با حجم بالا انجام میدهد، باید از کارخانه یا سازنده قطعه بخواهد که اضافه ماشینکاری آزاد را در نیمه بالایی محدوده نگه دارد. در جایی که پرداخت سطح یا شکل پذیری اهمیت بیشتری دارد، یک نوع گوگرد کمتر یا یک نوع حاوی سلنیوم تجارت بهتری است.
در نهایت، ماشینکاری فقط به سرعت مربوط نمیشود. همچنین در مورد ضایعات، سنگ زدایی و هزینه بازرسی است. گریدهای برش آزاد فرزهای کوچکتر، قطعات پایدار ابعادی و رزوه سنج قابل پیش بینی بیشتری تولید می کنند که تعداد قطعات رد شده در بازرسی نهایی را کاهش می دهد. در قسمتی با چندین رزوه، یک سوراخ متقاطع و یک صفحه آب بندی، این پس انداز ثانویه می تواند از صرفه جویی در زمان چرخه بیشتر شود.
شایان ذکر است که شاخص در نمودار مجموعه خاصی از شرایط مرجع را در نظر می گیرد، معمولاً چرخش تک نقطه ای با ابزار کاربید و یک معیار عمر ابزار ثابت. تغییر عملیات رتبه بندی را کمی تغییر می دهد. به عنوان مثال، حفاری به تخلیه تراشه حساس تر از چرخش است، بنابراین مزیت نسبی 303 نسبت به 304 حتی بیشتر از آن چیزی است که شاخص به تنهایی نشان می دهد در حفاری عمیق و ضربه زدن.
نکته کلیدی: 303 به دلیل شاخص ماشین کاری آن تقریباً 78 وجود دارد و هر تصمیمی برای تغییر به 304 یا 316 به دلایل خوردگی باید در مقابل افزایش زمان چرخه 40 درصد یا بیشتر هزینه شود.
مقاومت در برابر خوردگی فولاد ضد زنگ 303
در فضای تمیز روستایی و داخلی، 303 نزدیک به 304 عمل می کند و سال ها سطح روشنی را حفظ می کند. آب شیرین، شویندههای ملایم، بسیاری از محیطهای تماس با مواد غذایی که حاوی کلرید نیستند، و اکثر شرایط زیر کاپوت خودرو با رطوبت گهگاهی همگی قابل قبول هستند. مشکلات زمانی شروع می شوند که کلریدها در غلظت معنی دار وجود داشته باشند.
مکانیسم ساده است. آخال سولفید منگنز فیلم اکسید کروم غیرفعال را قطع می کند. در حضور یونهای کلرید، این اجزاء ترجیحاً حل میشوند و شکافهایی ایجاد میکنند که در آن شیمی محلی اسیدی میشود و اکسیژن گرسنه میشود. هنگامی که یک گودال شروع می شود، انتشار می یابد زیرا داخل گودال به آند تبدیل می شود و سطح اطراف آن به عنوان یک کاتد بزرگ عمل می کند. به همین دلیل است که یک قطعه 303 می تواند به مدت دو سال در یک کارخانه داخلی بی لک به نظر برسد و پس از چند ماه زمانی که همان قسمت در نزدیکی یک سایت ساحلی نصب می شود یا در معرض نمک یخ زدایی قرار می گیرد، گودال را نشان می دهد.
مقاومت حفرهای اغلب با استفاده از عدد معادل مقاومت حفرهای که از محتوای کروم، مولیبدن و نیتروژن محاسبه میشود، مقایسه میشود. برای 303 هیچ مولیبدن یا نیتروژن عمدی وجود ندارد، بنابراین ارزش در منطقه 17 تا 19، مشابه 304، اما با تراکم مکان های شروع بسیار بالاتر، قرار می گیرد. گرید 316 مولیبدن را اضافه می کند و تقریباً به 24 تا 26 می رسد، به همین دلیل است که پیش فرض برای خدمات دریایی و شیمیایی باقی می ماند.
| عامل | 303 | 304 | 316 |
|---|---|---|---|
| معادل مقاومت حفره ای | حدود 17 تا 19 | حدود 18 تا 19 | حدود 24 تا 26 |
| سایت های شروع گودال | بالا، از اجزاء سولفید | کم | خیلی کم |
| ماشینکاری نسبی | حدود 78 | حدود 45 | حدود 36 |
| قرار گرفتن در معرض دریایی یا ساحلی | توصیه نمی شود | محدود | توصیه می شود |
| قابلیت جوشکاری | خطر ترک خوردگی ضعیف و داغ | خوب | خوب |
| استفاده از قطعات رزوه ای معمولی | درج، آداپتور، شمع تخلیه | اتصال دهنده ها و درج های عمومی | اتصالات دریایی و فرآیندی |
یک راه حل وجود دارد که ارزش دانستن دارد. غیرفعال شدن در اسید سیتریک یا نیتریک پس از ماشینکاری، آهن آزاد و آلودگی سطح را از بین می برد و با تمیز کردن بیرونی ترین اجزاء، عملکرد 303 را اندکی بهبود می بخشد. این شیمی انبوه را تغییر نمی دهد و قسمتی را که در یک محیط غنی از کلرید استفاده می شود نجات نمی دهد. الکتروپولیش با حذف کامل یک لایه سطحی نازک یک گام فراتر می رود، که ظاهر و مقاومت در برابر شروع را بهبود می بخشد، اما باز هم مزیت آن به پوست محدود می شود.
برای شمع های تخلیه و سایر اجزای آب بندی، محیط معمولاً کمتر از آنچه به نظر می رسد تهاجمی است. روغن موتور، مایع گیربکس و مایع خنککننده معمولاً حاوی کلرید نیستند و دوشاخه بهجای منطقه پاشش، فضای داخلی مخزن را میبیند. به همین دلیل است که شمعهای روغن ضد زنگ 303/304/316 معمولاً بهعنوان یک خانواده ارائه میشوند و به خریدار اجازه میدهند به جای اینکه گرانترین گزینه را پیشفرض کنند، درجه را با نوردهی مطابقت دهند.
قانون انتخاب معقول این است که از 303 در جایی که قطعه در حجم بالا ماشینکاری شده و محیط خوش خیم است استفاده کنید، به 304 بروید که در آن قرار گرفتن در معرض کلرید و خوردگی متوسط وجود دارد، و به 316 بروید که در آن قطعه نمک، هوای دریا یا مواد شیمیایی فرآیند را ببیند. از راه دیگر، انتخاب 316 برای کاربرد خشک داخلی، هزینه را بدون سود قابل اندازه گیری اضافه می کند.
غذای کلیدی: 303 یک انتخاب خوب برای سرویس های داخلی، روغنی و با رطوبت ملایم است، اما هرگز نباید برای محیط های ساحلی، دریایی یا غنی از کلرید که در آن حفره ها از آخال های سولفیدی شروع می شود، مشخص شود.
مقاومت حرارتی، عملیات حرارتی و رفتار جوشکاری
برگههای داده معمولاً بیان میکنند که 303 در مقابل اکسیداسیون مقاومت میکند که به طور متناوب تا حدود 760 درجه سانتیگراد و در سرویس مداوم تا حدود 870 درجه سانتیگراد قرار گیرد. این شکل ها شکل گیری مقیاس اکسید را توصیف می کنند، نه تناسب ساختاری. افزودن گوگردی که گرید را قابل ماشینکاری میکند، دلیلی است که انتخاب مناسبی برای سرویسدهی در دمای بالا نیست، زیرا سولفیدها میتوانند شکنندگی و تسریع حمله در مرز دانهها را افزایش دهند.
حقایق عملیات حرارتی که مهم هستند
- 303 را نمی توان با عملیات حرارتی سخت کرد. هرگونه نیاز به سختی باید از طریق کار سرد برآورده شود، نه از طریق خاموش کردن یا پیری.
- بازپخت در محدوده حدوداً 1010 تا 1120 درجه سانتیگراد و به دنبال آن خنک شدن سریع انجام می شود و هدف آن نرم کردن مواد سرد کار شده و بازیابی شکل پذیری است نه افزایش استحکام.
- تنش زدایی قطعات ماشینکاری شده معمولاً در حدود 350 تا 400 درجه سانتیگراد انجام می شود. این محدوده به طور عمدی انتخاب شده است تا در زیر پنجره حساسسازی که در آن کاربیدهای کروم در مرزهای دانهها تشکیل میشوند، باقی بماند.
- از قرار گرفتن در معرض طولانی مدت بین تقریباً 425 تا 815 درجه سانتیگراد باید اجتناب شود، زیرا بارش کاربید کروم، کروم را از ماتریکس اطراف حذف می کند و نوار مستعد خوردگی ایجاد می کند.
نقطه ضعف جوشکاری است
303 به طور کلی برای جوشکاری نامناسب در نظر گرفته می شود. گوگرد محدوده دمای انجماد را کاهش می دهد و باعث ایجاد ترک داغ در مهره جوش می شود و همچنین تخلخل را افزایش می دهد. اگر طرحی نیاز به جوشکاری داشته باشد، روش معمول این است که قطعه را به 304 یا 316 یا به ترکیب پرکننده و پایه کم گوگرد تغییر دهید. در جایی که یک قطعه 303 واقعاً باید به هم وصل شود، جوشکاری باید به فرآیندهای با حرارت ورودی کم با پرکننده 308 لیتری محدود شود و به دنبال آن بازپخت و ترشی کامل انجام شود، اما حتی در این صورت نیز مقاومت به خوردگی ناحیه جوش و گرما کمتر از فلز اصلی خواهد بود.
سرد شدن و گند زدن
کار سرد 303 امکان پذیر است اما محدود است. سرعت سخت شدن کار مانند سایر گریدهای آستنیتی زیاد است، بنابراین عملیات شکلدهی شدید مانند کشش عمیق یا سرد شدن سنگین معمولاً در 303Se یا 304 به جای 303 دارای گوگرد انجام میشود. در مقابل نورد رزوهای برای 303 مناسب است و راه استانداردی برای تولید مواد با مقاومت بالا و سریع است.
گالینگ یکی دیگر از ویژگی های آستنیتی است که ارزش برنامه ریزی دارد. هنگامی که دو سطح ضد زنگ با سختی مشابه تحت فشار ساییده می شوند، می توانند به صورت موضعی سرد جوش داده و پاره شوند، به همین دلیل است که گاهی اوقات مهره های ضد زنگ روی پیچ و مهره های ضد زنگ می گیرند. در مجموعههای رزوهای، این امر با استفاده از درجههای متفاوت، استفاده از ترکیب ضد گیره مبتنی بر مولیبدن، کنترل گشتاور، یا تعیین طرح قفلی که متکی بر جداسازی مکرر نیست، کنترل میشود.
غذای اصلی: 303 را به عنوان یک ماده فقط ماشینکاری شده در نظر بگیرید. اگر اتصال باید جوش داده شود یا دمای پایدار بالای حدود 400 درجه سانتیگراد مشاهده می شود، به جای آن 304 یا 316 را مشخص کنید.
303 در مقابل 304 در مقابل 316: انتخاب بر اساس خواص، نه عادت
انتخاب درجه یک تمرین متعادل کننده بین سه متغیر است که در جهت های مختلف کشیده می شود: هزینه ماشینکاری، تقاضای خوردگی و نیاز به استحکام یا شکل پذیری. مقایسه دو ستونی زیر منطق انتخاب دو خانواده جزء را که اغلب تحت تأثیر تصمیم 303 قرار می گیرند، مشخص می کند.
درج ها و آداپتورهای رشته ای
| شاخه ها، اتصالات و اجزای آب بندی
|
یکی از تصورات غلط رایج این است که حرکت به سمت 316 همیشه انتخاب مطمئنتری است. در عمل، یک قطعه 316 که در حین مونتاژ گاز می گیرد و چندین بار مجدداً گشتاور می شود، نسبت به قطعه 303 که به درستی گشتاور شده و دارای آب بندی مناسب است، قابل اعتمادتر است. درجه مواد یک متغیر در سیستمی است که شامل شکل رزوه، کلاس تحمل، پرداخت سطح، روانکاری و گشتاور مونتاژ نیز می شود.
بعد هزینه واقعی است و ارزش کمی کردن دارد. از آنجایی که 316 دستگاه تقریباً 36 در شاخص در مقایسه با 78 برای 303، زمان ماشینکاری برای همان قطعه می تواند بیش از دو برابر باشد و خود ماده گران تر است. برای یک قطعه کوچک با حجم بالا، این می تواند به معنای سه برابر شدن هزینه واحد باشد. جایی که محیط خدمات واقعاً 316 را می طلبد، یعنی پولی که به خوبی خرج می شود. در جایی که این کار را نمی کند، به سادگی حاشیه از دست می رود.
نکته کلیدی: درجه را از نوردهی واقعی و حجم ماشینکاری واقعی انتخاب کنید و هم درجه و هم مزاج را روی نقشه بنویسید تا انتخاب قابل تکرار باشد.
کاربردها: جایی که 303 ویژگی در کامپوننت های رشته ای پرداخت می شود
خواصی که در بالا توضیح داده شد به طور منظم بر روی یک کلاس خاص از اجزاء ترسیم می شوند: کوچک، رزوه ای، تولید شده در حجم بالا، و انتظار می رود در برابر زنگ زدگی بدون قرار گرفتن در معرض کلریدها مقاومت کنند. چهار خانواده محصول بر آن فضا مسلط هستند.
درج های نخ خودکشی
یک درج خودکار نخ خود را به سوراخ سوراخ شده یا هسته ای در آلومینیوم، منیزیم یا پلاستیک برش می دهد. شکاف های برش نیاز به تخلیه تراشه تمیز در هنگام نصب دارند و رزوه خارجی باید به اندازه کافی سخت باشد تا بدون بریدگی بریده شود. 303 در شرایط آنیل شده یا سرد کار شده، این نیازها را به خوبی متعادل می کند، و هنگامی که گزینه قوی تر یا مقاوم در برابر خوردگی مورد نیاز است، همان هندسه در 304 یا 316 موجود است.
کیفیت نصب به همان اندازه به سوراخ بستگی دارد. سوراخی که کمی بزرگتر حفر شده باشد، اجازه می دهد تا درج بچرخد، در حالی که سوراخ کوچکتر، گشتاور نصب را افزایش می دهد و می تواند کلیدهای محرک را برش دهد. نوارهای تحمل سوراخ پایلوت معمولاً توسط سازنده درج ارائه می شود و باید به جای توصیه اجباری در نظر گرفته شود.
درج های رزوه ای سه سوراخ
درج های سه سوراخ با یک ابزار اختصاصی نصب می شوند که سه کلید را درگیر می کند، سپس در جای خود قفل می شود. آنها در مقابل چرخش بسیار بهتر از یک درج مارپیچ ساده مقاومت می کنند و در جایی که ارتعاش یا جداسازی مکرر انتظار می رود، انتخاب رایجی هستند. انتخاب مواد معمولاً 303 برای هزینه و ماشینکاری است، با 304 یا 316 در جایی که تقاضای خوردگی بیشتر است.
از آنجایی که رزوه بارگذاری شده داخلی است و توسط ماده اصلی محافظت می شود، محیط خوردگی که توسط درج مشاهده می شود تا حد زیادی محیط داخل مجموعه است که اغلب خوش خیم است. این یکی از دلایلی است که 303 در موتورها، گیربکس ها و فریم ماشین ها عملکرد بسیار خوبی دارد، حتی اگر همان درجه به سرعت در اتصالات عرشه دریایی در معرض شکست قرار گیرد.
درج های قفل کننده کلید و مهره های تبدیل
درجهای قفلکننده کلید از کلیدهای خارجی استفاده میکنند که از طریق مواد اصلی به سمت پایین هدایت میشوند تا درج را به صورت مکانیکی قفل کنند. مهرههای تبدیل، که آداپتورهای نخ نر به ماده نیز نامیده میشوند، به یک جزء اجازه میدهند بین رشتههای متریک و اینچی یا بین رزوههای مختلف جابجا شوند. هر دو از توانایی 303 برای نگه داشتن تلورانس های محکم بر روی شکل رزوه پس از ماشینکاری با سرعت بالا بهره می برند، و هر دو معمولاً در فولاد کربنی، 303، 304 یا 316 عرضه می شوند تا خریدار بتواند درجه را با کاربرد مطابقت دهد.
شمع روغن و شمع رزوه
شاخه های تخلیه و شمع های آب بندی قطعات ماشین پیچ کلاسیک هستند: هندسه ساده، تحمل رزوه محکم، حجم سالانه بالا. محیط داخلی معمولاً روغن یا خنک کننده است، در حالی که محیط خارجی ممکن است یک محفظه موتور، یک پایه ماشین یا یک محفظه در فضای باز باشد. انتخاب 303 برای تجهیزات داخلی و 316 برای تجهیزات دریایی در معرض دید، تقسیم استاندارد و مقرون به صرفه است.
نکته کاربردی نهایی مربوط به تماس فلزی غیر مشابه است. هنگامی که یک درج ضد زنگ در یک محفظه آلومینیومی نصب می شود، اتصال یک جفت گالوانیکی را تشکیل می دهد و در حضور الکترولیت، آلومینیوم به آند تبدیل می شود. این مشکل در تجهیزات داخلی خشک به ندرت ایجاد میشود، اما در محیطهای مرطوب یا مملو از نمک باعث تسریع خوردگی فلز اصلی در اطراف درج میشود. پوشش های محافظ، درزگیرها یا تغییر مواد اولیه اقدامات اصلاحی معمول هستند.
نکته کلیدی: رزوه داخلی یک درج معمولاً یک محیط ملایم را می بیند، بنابراین 303 انتخاب استاندارد برای درج های با حجم بالا باقی می ماند مگر اینکه خود مجموعه در معرض کلریدها قرار گیرد.
تعمیر و نگهداری و تمرین حین سرویس
انتخاب مواد یک جزء به خط شروع می شود. عمل تعمیر و نگهداری نحوه عملکرد آن را در طول عمر مفید تعیین می کند. اجزای رزوه ای ضد زنگ به تعداد کمی از دلایل قابل پیش بینی خراب می شوند و اکثر آنها قابل پیشگیری هستند.
- گشتاور بیش از حد از آنجایی که 303 آنیل شده دارای قدرت تسلیم حدود 190 تا 260 مگاپاسکال است، مقدار گشتاور کپی شده از میز بست فولادی می تواند رزوه ها را کشیده یا کند. همیشه از داده های گشتاور منتشر شده برای درج یا دوشاخه خاص استفاده کنید و درایورها را مرتباً مجدداً کالیبره کنید.
- گند زدن ضد زنگ در تماس ضد زنگ تحت فشار می تواند گرفتار شود. ترکیب ضد گیر، درجه جفت گیری متفاوت، یا روش نصب روغن کاری شده بیشتر خطر را از بین می برد.
- مشارکت ناکافی دوشاخه ای که دو رشته کمتر از درگیری کامل باشد، بدون توجه به درجه نشت می کند. عمق درگیری را در طول بازرسی مقاله اول بررسی کنید، نه پس از شکست میدانی.
- حمله کلرید سوراخ شدن روی قطعه 303 نشانه اشتباه بودن درجه برای محیط است نه معیوب بودن قطعه. 316 را جایگزین کنید یا یک مانع محافظ اضافه کنید.
- خوردگی گالوانیکی والد. به دنبال محصول خوردگی سفید یا خاکستری در اطراف یک درج ضد زنگ در یک محفظه آلومینیومی باشید که نشان می دهد آلومینیوم در حال مصرف است.
تمرین بازرسی باید با حالت شکست مطابقت داشته باشد. بازرسی بصری حفره، لکه خوردگی و آسیب نخ را می گیرد. رزوه سنج پس از نصب، انحراف ابعادی را نشان می دهد. برای اتصالات بحرانی، بررسی گشتاور بعد از اولین سیکل حرارتی نسبت به بررسی گشتاور در هنگام مونتاژ آموزنده تر است، زیرا نشان می دهد که آیا پیش بار از بین رفته است یا خیر. راستیآزمایی دورهای شیمیایی با استفاده از یک آنالایزر فلورسانس اشعه ایکس دستی تأیید میکند که مواد دریافتی واقعاً 303 هستند و درجه جایگزینی ندارند، که یک مشکل رایج در موجودی مختلط است.
ذخیره سازی نیز بیش از آنچه به نظر می رسد اهمیت دارد. اجزای ضد زنگ ذخیره شده در سطل های چوبی باز در یک انبار مرطوب می توانند آلودگی سطحی را جذب کرده و لکه های زنگ زدگی ایجاد کنند که به جای ساختاری، آرایشی هستند، اما همچنان باعث شکایت مشتری می شوند. نگهداری قطعات در بسته بندی مهر و موم شده با بازدارنده خوردگی فرار، و دست زدن به آنها با دستکش تمیز، از بسیاری از این اختلافات جلوگیری می کند.
نکته کلیدی: بیشتر خرابیهای 303 جزء در میدان به گشتاور، درگیری یا محیط بازمیگردد، نه به خود ماده، بنابراین رویههای تعمیر و نگهداری سزاوار توجهی مشابه با درجه تماس هستند.
منابع 303 قطعات فولادی ضد زنگ: چه چیزی باید مشخص شود
از آنجایی که 303 دارای محدوده شیمی مجاز گسترده و حالت های مختلف است، سفارش خرید بیشترین ریسک کیفیت را به همراه دارد. یک سازنده یا تامین کننده توانمند باید بتواند بدون تردید به هر یک از نکات زیر پاسخ دهد.
| مورد برای تعیین | چرا مهم است |
|---|---|
| درجه و استاندارد | UNS S30300 یا EN 1.4305، به طور صریح به جای "زنگ نزن" بیان شده است |
| محدوده گوگرد | سازگاری ماشینکاری و به طور غیرمستقیم رفتار حفره ای را تعیین می کند |
| شرط تحویل | آنیل یا سرد کشیده شده؛ استحکام و شکل پذیری را با حاشیه وسیعی تحت تاثیر قرار می دهد |
| سختی range | یک نقطه تأیید آسان برای بازرسی ورودی |
| گواهی مواد | EN 10204 3.1 با قابلیت ردیابی عدد حرارتی به دسته نهایی |
| کلاس تحمل نخ | 6H، 6g یا خاص مشتری؛ با گیج های رفت و برگشت تأیید شده است |
| درمان سطحی | غیرفعال کردن، آبکاری یا روانکاری فیلم خشک، با یک آزمایش مشخص |
| طرح نمونه برداری | تعریف می کند که در هر لات چند قسمت بازرسی می شود و بر اساس کدام معیارها |
| بسته بندی | از آلودگی، آسیب رطوبت و آسیب حمل و نقل جلوگیری می کند |
کار با سازنده ای که ابزار نصب را نیز کنترل می کند، دسته ای از مشکلات را برطرف می کند. هنگامی که درج و ابزار محرک با هم طراحی می شوند، گشتاور نصب، درگیری کلید و تحمل سوراخ ثابت است و شکایات میدانی در مورد سوراخ های خالی شده به شدت کاهش می یابد. این امر به ویژه برای درج های خودکشی و سه سوراخ مهم است، جایی که ویژگی رانندگی به اندازه خود نخ مهم است.
خریداران حجم همچنین باید در مورد تکرارپذیری لات به لات بپرسند، نه فقط تایید مقاله اول. گرمای ثابت 303 از یک منبع آسیاب پایدار، با محتوای گوگرد کنترل شده، به مغازه اجازه می دهد تا پارامترهای برش را قفل کرده و آنها را برای سالها نگه دارد. هنگامی که منبع آسیاب تغییر می کند، رفتار ماشینکاری می تواند تغییر کند، حتی اگر گواهینامه یکسان به نظر برسد، و اولین علامت معمولاً افزایش سایش ابزار یا افزایش رد گیج رزوه است.
در نهایت، به جای وعده ها، قابلیت را تأیید کنید. تجهیزات تولید واقعی، فرآیند بازرسی و زنجیره ردیابی را از نوار خام تا کارتن بسته بندی شده بخواهید. مدیریت عرضهکنندهای که میتواند یک مسیر مستند از شماره حرارتی تا قسمت نهایی را نشان دهد، بسیار راحتتر از عرضهکنندهای است که فقط میتواند یک پوشه گواهی را نشان دهد.
غذای اصلی: درجه، محدوده گوگرد، مزاج و نوع گواهی را در سفارش خرید مشخص کنید. بدون آن چهار مورد، دو تامین کننده می توانند هر دو ادعا کنند که "303" را تحویل می دهند و همچنان قطعاتی را تحویل می دهند که رفتار متفاوتی دارند.
سوالات متداول
مهمترین خواص مواد فولاد ضد زنگ 303 چیست؟ویژگی های تعیین کننده عبارتند از محتوای گوگرد 0.15 تا 0.35 درصد برای شکستن تراشه، شاخص ماشینکاری تقریباً 78 در برابر B1112، استحکام کششی آنیل شده 500 تا 700 مگاپاسکال، استحکام تسلیم 0.2 درصدی 190 تا 260 درصد مگاپاسکال، سختی 6 تا 50. 200 HB، و اساساً رفتار غیر مغناطیسی در شرایط آنیل شده. مقاومت در برابر خوردگی با 304 قابل مقایسه است به جز مقاومت در برابر سوراخ شدن کلرید به میزان قابل توجهی. |
آیا فولاد ضد زنگ 303 مغناطیسی است؟آنیل 303 اساساً غیر مغناطیسی است، با نفوذپذیری نسبی نزدیک به 1.02. کشش سرد، نورد نخ و ماشینکاری سنگین تا حدی آستنیت را به مارتنزیت تبدیل میکند، بنابراین یک قطعه تمام شده میتواند به صورت ضعیف مغناطیسی با نفوذپذیری تا حدود 3 تبدیل شود. چسبیدن آهنربا به قطعه 303 ماشینکاری شده طبیعی است و به این معنی نیست که درجه اشتباهی ارائه شده است. |
آیا فولاد ضد زنگ 303 با عملیات حرارتی سخت می شود؟خیر. این درجه آستنیتی است و به خاموش کردن یا تمپر کردن پاسخ نمی دهد. تنها راه برای افزایش استحکام، کار سرد است، که می تواند استحکام کششی را به قیمت شکل پذیری به حدود 690 تا 860 مگاپاسکال برساند. بازپخت فقط برای نرم کردن مواد سرد کار شده و بازیابی شکل پذیری استفاده می شود. |
چرا ماشینکاری 303 راحت تر از 304 است؟افزودن گوگرد، آخالهای سولفید منگنز را در سراسر ماتریکس تشکیل می دهد. این آخالها بهعنوان بریدگیهای داخلی عمل میکنند که باعث میشوند تراشه به جای تشکیل یک رشته بلند، به بخشهای کوتاه شکسته شود. تراشههای کوتاه ناحیه برش را پاک میکنند، لبههای ساخته شده را کاهش میدهند، نیروهای برشی را کاهش میدهند و سرعت سطح بالاتری را میدهند، به همین دلیل است که ماشینهای 303 تقریباً 1.7 برابر سرعت 304 هستند. |
آیا می توان فولاد ضد زنگ 303 را جوش داد؟به طور کلی توصیه نمی شود. گوگرد باعث ایجاد ترک های داغ و تخلخل در مهره جوش می شود و ناحیه متاثر از حرارت مقاومت در برابر خوردگی را از دست می دهد. در مواردی که جوشکاری اجتناب ناپذیر است، از یک فرآیند ورودی کم حرارت با پرکننده 308 لیتری استفاده کنید و برای بازپخت کامل و ترشی برنامه ریزی کنید، یا قطعه را به 304 یا 316 تغییر دهید. |
آیا 303 برای محیط های دریایی یا ساحلی مناسب است؟نه. قرار گرفتن در معرض کلرید باعث ایجاد حفره ای می شود که در آخال های سولفیدی شروع می شود. حتی اگر عملکرد خوردگی عمومی نزدیک به 304 است، چگالی مکان های شروع گودال بسیار بالاتر است، بنابراین 303 باید برای سرویس های داخلی، روغنی یا با رطوبت ملایم رزرو شود. گرید 316 انتخاب مناسبی برای محیط های دریایی و شیمیایی است. |
تفاوت بین 303 و 303Se چیست؟هر دو گرید ماشینکاری آزاد هستند، اما 303Se به جای گوگرد از سلنیوم استفاده می کند. سلنیوم کنترل تراشههای مشابهی را با پرداخت سطحی بهتر و شکلدهی بهتر در گرم و سرد فراهم میکند، و اجزای آن آغازگر گودال کمی تهاجمی کمتری هستند. 303 یاتاقان گوگرد معمولاً شاخص ماشینکاری بالاتر و هزینه کمتری را ارائه می دهد ، بنابراین برای قطعات ماشینکاری پیچی پیش فرض باقی می ماند. |
یک درج 303 به چه میزان درگیری نخ نیاز دارد؟یک قانون شروع عملی 1.0 تا 1.5 برابر قطر اسمی نخ درگیر در فولاد و چدن و حدود 2.0 برابر قطر اسمی در آلومینیوم یا منیزیم است. در جاهایی که ارتعاش وجود دارد، به جای افزایش درگیری ساده، از طرح درج قفلی استفاده کنید، زیرا عمر خستگی توسط بریدگی در اولین نخ درگیر کنترل می شود. |
چگونه یک خریدار باید اجزای 303 ورودی را تأیید کند؟گواهینامه EN 10204 3.1 را در برابر شماره حرارت بررسی کنید، سختی را بررسی کنید، رزوه ها را با گیج های رفت و برگشت اندازه گیری کنید و اگر جایگزینی درجه یک خطر است، شیمی نقطه ای را با یک آنالایزر دستی بررسی کنید. اطمینان حاصل کنید که محتوای گوگرد در محدوده مشخص شده قرار می گیرد، زیرا حرارت کم گوگرد با وجود اینکه گواهی منطبق است، به روشی متفاوت انجام می شود. |
قیمت فولاد ضد زنگ 303 بیشتر از 304 است؟هزینه مواد به ازای هر کیلوگرم معمولاً مشابه یا کمی بالاتر است، اما هزینه قطعه تحویل شده اغلب کمتر است زیرا زمان ماشینکاری به طور قابل توجهی کوتاهتر است. در ماشینکاری پیچ با حجم بالا، تفاوت در زمان چرخه و عمر ابزار معمولاً بیشتر از قیمت مواد اولیه است، بنابراین هرجا که محیط خوردگی اجازه دهد، 303 انتخاب اقتصادی باقی می ماند. |
نکته کلیدی: خواص مواد فولاد ضد زنگ 303 برای ماشینکاری و خوردگی خدمات ملایم بهینه شده است و هر سوال انتخابی به این دو اولویت بازمی گردد.
صفحات مرتبط در این سایت
دو صفحه زیر خانواده مواد و محصولات مورد بحث در این مقاله را پوشش می دهد و اگر اجزای رشته ای را مشخص می کنید، گام طبیعی بعدی است.
| صفحه | آنچه را که خواهید یافت |
|---|---|
| درج های رزوه ای از جنس استنلس استیل | انواع، مواد و روش های نصب را در یک نمای کلی درج کنید |
| بست های استنلس استیل 303، 304 و 316 | مقایسه درجه برای اتصال دهنده ها و قطعات ضد زنگ ماشینکاری شده |
اگر به جای خواندن به طور کلی گزینه های مواد را برای یک بخش خاص مقایسه می کنید، نقاشی، محیط سرویس و حجم سالانه را بیاورید. این سه مورد سریعتر از هر مقایسه برگه داده، درجه و مزاج را تعیین می کنند.
نکته کلیدی: درجه را با محیط و حجم مطابقت دهید، سپس انتخاب را در نقشه و سفارش خرید قفل کنید تا تصمیم در سفارش بعدی باقی بماند.


